+86-18367343973

آشنایی با فرآیند تولید عرشه توخالی WPC
هنگامی که یک مدیر پروژه گزینههای عرشه فضای باز را مقایسه میکند، عرشه WPC توخالی اغلب برجسته میشود، زیرا هزینه هر متر مربع آن نسبت به تختههای جامد WPC کمتر است و وزن آن بهطور قابل توجهی کمتر است. نگرانی رایج این است که آیا نمایه توخالی محصول ضعیف تری را نشان می دهد یا خیر. در عمل، محفظه های داخلی یک ویژگی مهندسی عمدی هستند که بر وزن، سفتی، حرکت حرارتی و هزینه تاثیر می گذارد. فرآیند تولید تعیین میکند که آیا آن طرح مطابق با هدف عمل میکند یا خیر. این مقاله توضیح میدهد که دکینگ توخالی WPC چگونه ساخته میشود، هر مرحله تولید با محصول نهایی چه میکند، و خریداران باید قبل از ثبت سفارش، بررسی کنند.
WPC Hollow Decking چیست و چرا از نمایه توخالی استفاده می کنیم؟
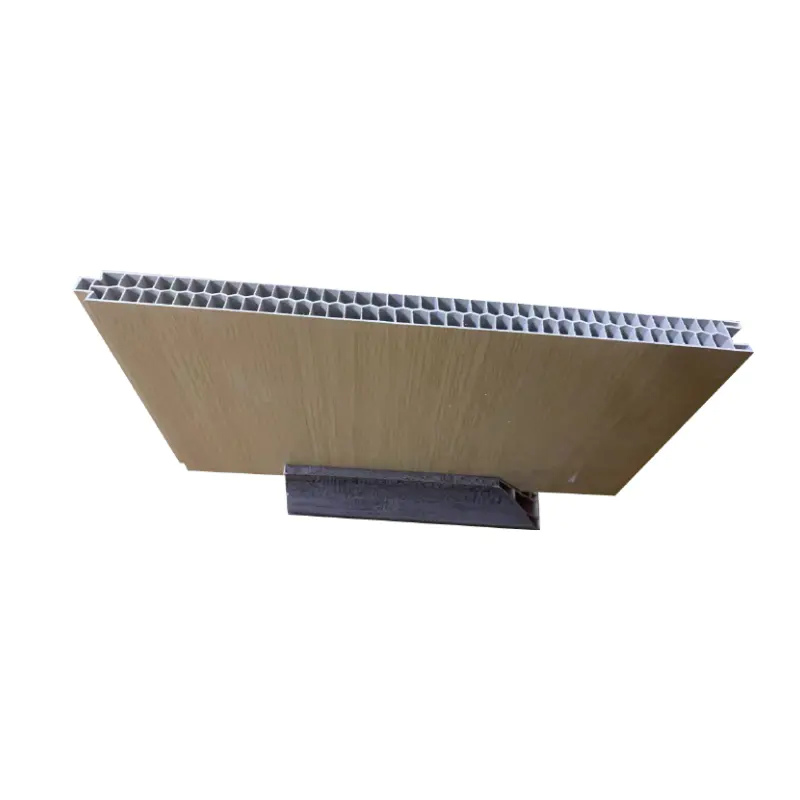
عرشه توخالی WPC یک کامپوزیت چوب-پلاستیک است که به صورت تخته هایی با یک یا چند حفره طولی در امتداد تمام طول اکسترود شده است. ماتریس کامپوزیت معمولاً الیاف چوب، پوسته برنج یا الیاف بامبو است که با یک ترموپلاستیک مانند پلی اتیلن با چگالی بالا (HDPE) یا پلی پروپیلن (PP) ترکیب شده است. طراحی توخالی یک میانبر صرفه جویی در مواد نیست. مجموعه خاصی از مزایای مهندسی به هیئت مدیره می دهد.
- کاهش وزن: یک پروفیل توخالی تقریباً 25 تا 40 درصد سبک تر از یک تخته جامد با همان ابعاد خارجی است که هزینه حمل و نقل و تلاش در محل را کاهش می دهد.
- رفتار حرارتی: کامپوزیت های چوب پلاستیک در هنگام گرم شدن بیشتر از چوب جامد منبسط می شوند. یک بخش توخالی حاوی جرم مواد کمتری است که نیروی تولید شده توسط انبساط حرارتی را کاهش می دهد و برنامه ریزی شکاف را ساده می کند.
- دسترسی به خدمات: محفظه های داخلی را می توان برای مسیریابی کابل های ولتاژ پایین یا پنهان کردن گیره های ثابت استفاده کرد، که با تخته های جامد دشوار است.
- بهره وری مواد: در هر متر خطی، پلیمر و الیاف چوب کمتری مصرف میشود، که قیمت واحد را بدون کاهش خودکار عملکرد ساختاری در صورت طراحی صحیح دندهها، کاهش میدهد.
همان پلت فرم مواد در سراسر گسترده تر است خانواده محصولات تخته چوب پلاستیک ، از روکش دیوار داخلی گرفته تا عرشه در فضای باز، بنابراین اصول ساخت که در اینجا توضیح داده شده فراتر از یک نمایه منفرد اعمال می شود. برای مقایسه مستقیم دو قالب متداول دکینگ، جدول زیر را ببینید.
 تختههای دیوار مصنوعی - روکشهای چوبی داخلی مقاوم در برابر محو شدن و نگهداری کم Haining Yunxi New Material Technology Co., Ltd پیشنهاد تخته های دیوار مصنوعی - روکش داخلی چوب پلاستیکی مقاوم در برابر محو شدن و نگهداری کم ... مشاهده محصول →
| اموال | عرشه WPC توخالی | عرشه جامد WPC |
|---|---|---|
| وزن در هر متر | تقریبا 2.2-2.8 کیلوگرم | تقریبا 3.4-4.0 کیلوگرم |
| هزینه مواد نسبی | پایین تر | بالاتر |
| سفتی برای همان ابعاد بیرونی | پایین تر unless ribs are engineered | بالاتر |
| نیروی انبساط حرارتی | پایین تر | بالاتر |
| استفاده معمولی | عرشه های مسکونی، بالکن، تجاری سبک | عرشه های پر ترافیک، پیاده روهای تجاری |
مواد خامی که فرآیند تولید را تعریف می کنند
این فرمول نحوه اکسترود کردن، خنک شدن و پیری تخته را کنترل می کند. یک فرمول عرشه توخالی معمولی WPC شامل اجزای زیر است:
- الیاف چوب یا الیاف کشاورزی (40 تا 60 درصد): خاک اره، پوسته برنج یا الیاف بامبو سفتی را ایجاد می کند و هزینه را کاهش می دهد. اندازه ذرات باید کنترل شود. الیاف بیش از حد درشت سطحی ناهموار ایجاد می کند، در حالی که الیاف بیش از حد ریز استحکام ضربه را کاهش می دهد.
- ماتریس ترموپلاستیک (30-50%): HDPE رایج ترین انتخاب برای دک است زیرا دمای پردازش، مقاومت در برابر ضربه و عملکرد UV را متعادل می کند. PP مقاومت حرارتی بالاتری دارد اما بیشتر مستعد تاب خوردن است.
- عامل جفت کننده (1-3٪): پلی اتیلن پیوندی انیدرید مالئیک فیبر چوب آبدوست را به پلیمر آبگریز پیوند می دهد. بدون یک عامل کوپلینگ کافی، تخته استحکام خمشی را از دست می دهد و مستعد فرسایش سطحی می شود.
- روان کننده ها (1-3%): روان کننده های خارجی اصطکاک را در برابر بشکه اکسترودر کاهش می دهند و می میرند. روان کننده های داخلی جریان را در داخل مذاب بهبود می بخشد.
- تثبیت کننده های UV و آنتی اکسیدان ها (0.5-2٪): مانع از تثبیت کننده های نور آمین و مانع از فنل ها، محو شدن رنگ و تخریب مولکولی در زیر نور خورشید می شود.
- رنگها و بیوسیدها: رنگدانههای اکسید آهن رنگهای چوبی پایداری را ایجاد میکنند، در حالی که مقدار کمی بیوسید از اجزای چوب در برابر حمله قارچی در شرایط مرطوب محافظت میکند.
محتوای آب اولین متغیر فرآیندی است که باید کنترل شود. فیبر چوبی که وارد اکسترودر می شود باید دارای رطوبت کمتر از 1-2٪ باشد. اگر رطوبت بیشتر باشد، بخار در داخل بشکه ایجاد می شود و باعث ایجاد فضای خالی، تاول یا زبری سطح می شود. اکثر خطوط تولید قبل از ترکیب، فیبر را تا حد لازم خشک می کنند.
مواد مرکب را می توان مستقیماً به اکسترودر وارد کرد، یا ابتدا ذوب و پلت کرد تا تغذیه سازگارتر شود. مسیر گلولهای یکنواختی دسته به دسته محکمتر میدهد، که برای دورههای تولید طولانی اهمیت دارد.
فرآیند تولید عرشه توخالی WPC مرحله به مرحله
هنگامی که فرمول ثابت شد، فرآیند تولید یک خط پیوسته را دنبال می کند: ترکیب، اکستروژن، کالیبراسیون خلاء، خنک سازی، حمل و نقل، برش، عملیات سطح و بازرسی.
1. ترکیب و تغذیه
مواد خشک مطابق فرمول وزن شده و در یک میکسر با سرعت بالا مخلوط می شوند تا عامل جفت کننده و تثبیت کننده ها به طور مساوی روی سطح الیاف توزیع شود. سپس مخلوط به اکسترودر اصلی منتقل می شود یا از طریق یک خط گلوله سازی پردازش می شود. اکسترودرهای دو مارپیچ برای ترکیب ترجیح داده میشوند زیرا پیچهای بهم پیوسته آنها برش بالایی ایجاد میکنند که پراکندگی الیاف چوب را در مذاب پلیمری بهبود میبخشد.
2. اکستروژن از طریق یک قالب پروفایل توخالی
مواد مرکب به اکسترودر اصلی، معمولاً یک دستگاه دو پیچ مخروطی یا دو پیچ موازی وارد می شود. حرارت از بشکه و برش مکانیکی از پیچ ها، پلیمر را ذوب کرده و مخلوط را پلاستیک می کند. WPC مبتنی بر HDPE در حدود 170-190 درجه سانتیگراد ذوب می شود. بالا رفتن خطر تخریب الیاف چوب را به همراه دارد، در حالی که پایین رفتن باعث می شود که مذاب آنقدر سفت شود که قالب را پر کند.
قالب حیاتی ترین جزء فرآیند است. برای یک پروفیل توخالی، قالب، مذاب را از طریق یک ساختار فلزی که دیواره های بیرونی و دنده های داخلی را شکل می دهد، وارد می کند. یک قالب درست طراحی شده جریان مذاب متعادلی را ارائه می دهد به طوری که دو دیواره بیرونی به طور یکنواخت پر شده و دنده ها گرسنه نمانند. اگر جریان نامتعادل باشد، یک دیوار نازک تر از دیگری می شود و تخته پس از خنک شدن تاب می یابد.
3. کالیبراسیون و خنک کننده خلاء
همانطور که پروفیل از قالب خارج می شود، وارد یک مخزن کالیبراسیون پر از آب خنک کننده می شود. خلاء در اطراف پروفیل اعمال می شود در حالی که محفظه های داخلی در فشار اتمسفر باقی می مانند. این اختلاف فشار، پروفیل نرم را در برابر آستینهای اندازهگیری شده فولادی مدرج میکند و در حین سرد شدن و سفت شدن پلاستیک، در ابعاد بیرونی و ضخامت دیواره قفل میشود. خنک سازی باید به اندازه کافی تدریجی باشد تا از ایجاد استرس داخلی جلوگیری شود. خنک کننده ناهموار یکی از دلایل اصلی خم شدن و پیچش در تخته های توخالی است.
4. حمل و نقل و برش
یک کاترپیلار یا تسمه کش پروفیل خنک شده را گرفته و آن را با سرعت ثابت هماهنگ با خروجی اکسترودر می کشد. اره پروفیل را به طول برش می دهد، معمولاً با تحمل ± 2-3 میلی متر. برای تخته های عرشه که در طول های 2.9 متر یا 3.6 متر فروخته می شوند، کنترل طول ثابت برای طرح های برش در محل و کاهش ضایعات اهمیت دارد.
5. درمان سطحی: منبت کاری و کواکستروژن
پس از خنک شدن، اکثر تخته های دکینگ درجه یک از یک ایستگاه برجسته عبور می کنند که در آن یک غلتک بافت دار دانه های چوب را بر روی سطح نقش می بندد. این کار در حالی انجام می شود که سطح هنوز کمی نرم است، بنابراین الگوی به جای چاپ روی آن فشار داده می شود و بافت تسکین دهنده ای ایجاد می کند که مقاومت در برابر لغزش را بهبود می بخشد.
تخته های بالاتر با الف تولید می شوند لایه درپوش WPC کواکسترود شده . یک اکسترودر ثانویه یک لایه بیرونی 0.3-0.5 میلی متری را اعمال می کند که حاوی نسبت پلیمر بالاتر، تثبیت کننده UV بیشتر و رنگدانه های رنگی متمرکزتر است. این لایه درپوش در حین اکستروژن روی پروفیل پایه ذوب می شود و به تخته مقاومت بهتری در برابر محو شدن، لکه گیری و کپک سطحی می دهد. همینطور فن آوری کواکستروژن مورد استفاده برای پانل های کامپوزیت در فضای باز با کارایی بالا به همین دلیل است که بسیاری از تولیدکنندگان اکنون ضمانتهای 10 یا 25 ساله سطحی را ارائه میدهند.
 Co-Extrusion Outdoor Composite WPC Panel YXWPC1225-T تولید کنندگان، کارخانه شرکت فناوری مواد جدید Haining Yunxi، با مسئولیت محدود، پانل WPC کامپوزیت در فضای باز اکستروژن مشترک را پیشنهاد میکند، ما چینی اکستروژن مشترک داریم... مشاهده محصول →
6. بازرسی و بسته بندی
بازرسی نهایی ابعاد بیرونی، چگالی، صافی، پرداخت سطح و وضوح الگوی برجسته را بررسی می کند. تخته های دارای ترک، تاول یا علائم کالیبراسیون رد می شوند. تختههای قابل قبول با فاصلهدهندههای محافظ بین لایهها برای جلوگیری از تماس با سطح روی هم قرار میگیرند، سپس برای حمل و نقل بستهبندی و بسته میشوند.
چگونه طراحی نمایه توخالی بر عملکرد عرشه تأثیر می گذارد
تعداد و شکل اتاق های داخلی دلخواه نیست. یک تخته توخالی معمولی از دو تا پنج اتاق استفاده می کند که با دنده های عمودی یا مورب از هم جدا شده اند. سطح مقطع باید طوری طراحی شود که مدول مقطع در واحد ماده را به حداکثر برساند، زیرا سفتی با فاصله مواد از مرکز خمش افزایش می یابد. به همین دلیل است که دیواره های بیرونی معمولاً ضخیم تر از دنده ها هستند: پوسته های بالا و پایین بار خمشی را تحمل می کنند، در حالی که دنده ها عمدتاً از کمانش پوست جلوگیری می کنند.
ضخامت دیوار در یک تخته توخالی استاندارد از حدود 3 تا 5 میلی متر در سطوح بیرونی و 2 تا 3 میلی متر در دنده ها متغیر است. اگر دنده ها بیش از حد نازک باشند، تخته در زیر ترافیک پا، فنری به نظر می رسد. اگر دیوارها خیلی ضخیم باشند، مزیت وزن نسبت به عرشه جامد از بین می رود. یک پروفیل توخالی خوب طراحی شده با دنده های مهندسی شده می تواند سفتی نزدیک به یک تخته جامد در 60 تا 70 درصد وزن مواد داشته باشد.
حفره توخالی همچنین نحوه واکنش تخته به رطوبت و گرما را تغییر می دهد. بخش سبکتر رطوبت کمتری را در هر متر جذب میکند و کمتر منبسط میشود، بنابراین فاصله انبساط ۳ تا ۵ میلیمتری توصیهشده بین تختهها راحتتر میشود در طول یک دوره طولانی عرشه حفظ شود. برخی از تولیدکنندگان از یک عامل کف کننده برای کاهش بیشتر چگالی هسته استفاده می کنند. این همان رویکرد سلولی است که در آن استفاده می شود پانل های فوم WPC ضد آب ، که در آن انبساط کنترل شده گاز یک ساختار سلولی ظریف ایجاد می کند که باعث کاهش وزن و بهبود عایق می شود.
 پانل بامبو WPC سطح تخت با چگالی بالا برای دیوار داخلی YXWPC1225 شرکت فناوری مواد جدید Haining Yunxi، با مسئولیت محدود، پنل بامبو WPC با سطح مسطح با چگالی بالا را برای دیوار داخلی YXWPC1225، ما... مشاهده محصول →
نحوه ارزیابی کیفیت تولید در هنگام تامین منابع WPC Hollow Decking
از آنجایی که فرآیند تولید مستمر است و متغیرهای بحرانی در داخل پروفیل پنهان هستند، بازرسی بصری به تنهایی کافی نیست. خریداران باید به دنبال شواهد کنترل فرآیند در چهار زمینه باشند:
- قوام چگالی: تخته ای که چگالی آن در طول آن متفاوت است، به طور ناهموار منبسط می شود و ممکن است خم شود. از تامین کننده داده های تست چگالی را از بخش های مختلف یک دسته بخواهید.
- یکنواختی ضخامت دیوار: نمونه ای را ببرید و سطح مقطع را بررسی کنید. ضخامت دیواره های بیرونی در هر دو وجه باید برابر باشد و دنده ها باید خالی از فضای خالی باشند. انحراف بیش از 0.3 میلی متر بین دو وجه نشان دهنده یک قالب ضعیف تنظیم شده است.
- کیفیت سطح: خطوط کشیدن، سوراخهای پین و برجستهسازی کسلکننده را بررسی کنید. این عیوب معمولاً به رطوبت در فیبر، روانکاری ناکافی یا قالب فرسوده اشاره دارد.
- ضخامت لایه کواکستروژن: برای تخته های درپوش، لایه درپوش باید به صورت یک لایه مجزا و یکنواخت در سطح مقطع قابل مشاهده باشد. درپوش ناهموار به معنای توزیع ضعیف جریان در اکسترودر است.
در مورد مواد پایه نیز ارزش پرسیدن دارد: آیا جزء چوب خاک اره تمیز از منبع کنترل شده است یا چوب بازیافتی با اندازه ذرات ناشناخته؟ آیا یک عامل جفت کننده واقعاً در فرمولاسیون گنجانده شده است یا اینکه تخته فقط به درهم تنیدگی مکانیکی متکی است؟ این سوالات سازنده ای را که درک می کند جدا می کند الزامات دوام برای کامپوزیت های چوب و پلاستیک در فضای باز از کسی که به سادگی گرانول ها را در تخته ها اکسترود می کند. یک کارخانه قابل اعتماد معمولاً می تواند پارامترهای پردازش و برگه های QC داخلی را به عنوان بخشی از ممیزی پیش سفارش به اشتراک بگذارد.
ملاحظات نهایی برای خریداران و مشخص کننده ها
فرآیند تولید عرشه توخالی WPC به عنوان زنجیرهای شناخته میشود که در آن هر پیوند بر پیوند بعدی تأثیر میگذارد. خشک کردن، پایداری اکستروژن را کنترل می کند. اکستروژن دقت کالیبراسیون را کنترل می کند. کالیبراسیون تاب و تناسب را کنترل می کند. لایه درپوش طول عمر سطح را کنترل می کند. اگر هر یک از این کنترلها ضعیف باشند، تابلویی که در نمایشگاه ظاهر خوبی دارد، میتواند در یک فصل تغییر کند یا محو شود.
هنگام مقایسه قیمتهای تامینکنندگان مختلف، مقایسه مهم توخالی در مقابل جامد نیست، بلکه این است که آیا پروفیل توخالی با ضخامت دیواره کافی، هندسه دندهای مناسب و یک لایه کلاهک هماکسترود شده واقعی مهندسی شده است. چگالی رزین پایه به همان اندازه مهم است: یک تخته 2.5 کیلوگرم بر متر ساخته شده از HDPE با وزن مولکولی بالا می تواند از تخته سنگین تر ساخته شده از پلیمر بازیافتی پر شده برتری داشته باشد. را خانواده مواد کامپوزیت چوب پلاستیک به اندازه کافی گسترده است که سطوح کیفیت بسیار متفاوتی را در خود جای دهد، بنابراین در سند مشخصات باید نوع پلیمر، محتوای فیبر و بسته تثبیت کننده UV ذکر شود.
از نقطه نظر تولید، قابل اعتمادترین عرشه توخالی WPC از گیاهانی می آید که مرحله خشک شدن را کنترل می کنند، یکنواختی دمای قالب را حفظ می کنند و هر دسته را برای پایداری ابعادی آزمایش می کنند. ماده ای به سبکی مانند عرشه توخالی تنها زمانی خوب عمل می کند که فرآیند پشت آن منظم باشد.